焦化行业循环冷却水系统与空压机设备的电耗,通常占全厂总用电量的30%至45%。以年产100万吨焦炭的规模测算,若循环水泵与空压机长期处于定频运行状态,年耗电量可轻易突破2800万度。峰煤焦化厂在近期的一次能源审计中发现,其循环冷却水系统存在温差控制粗放、水泵冗余运行等问题,空压机群则面临加卸载频繁、比功率偏高的现实压力,节能空间亟待挖掘。
从设备摸底到方案成型:一次系统性能效诊断
针对上述痛点,技术团队对峰煤焦化厂的循环冷却水及空压机设备进行了全面摸底,逐一采集运行参数、负荷曲线与管网特性数据。分析显示,循环水系统可通过变频调速与管网优化,将水泵综合电耗降低18%至25%;空压机部分若引入余热回收装置,每日可回收相当于1.2吨标准煤的热量,用于预热锅炉给水或厂区采暖。基于这些量化结果,相关方已制定出针对性方案,近期将围绕技术细节展开进一步交流。在这一过程中,锅炉节能改造|余热回收|节能 -【河北瑞能达节能科技有限公司】团队积累了从诊断、设计到落地实施的完整经验。
余热回收与锅炉节能改造的协同价值
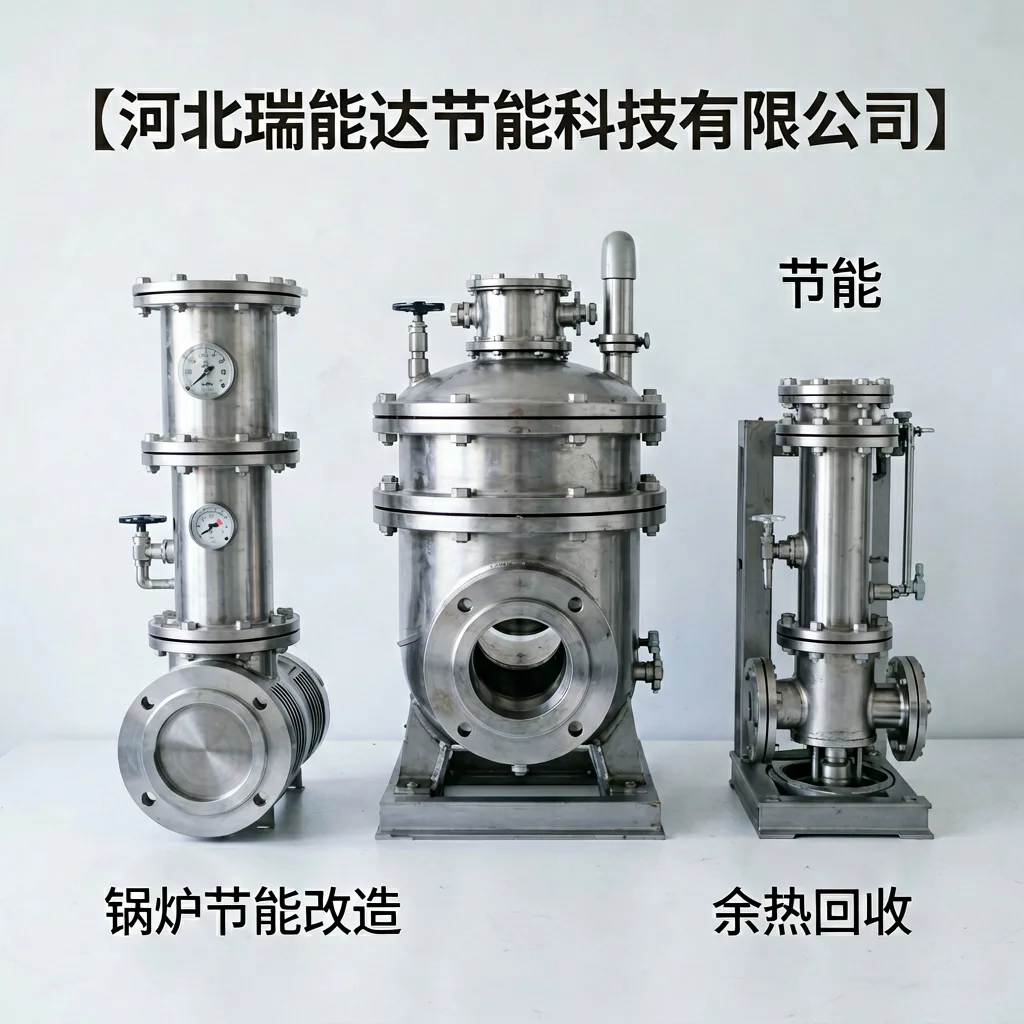
焦化企业的用能痛点往往不是孤立的。空压机余热若直接排放,既造成热污染又浪费能源;而锅炉系统若缺乏给水预热,则需消耗更多燃料。将两者统筹考虑,通过余热回收装置将空压机压缩热导入锅炉给水系统,可使锅炉燃料消耗下降8%至12%。按一台20吨/小时锅炉年运行6000小时计算,年节约标煤可达400吨以上,投资回收期普遍控制在14至20个月之间。此类协同改造对系统集成能力要求较高,需要服务方同时熟悉流体输配、换热计算与自动控制逻辑。锅炉节能改造|余热回收|节能 -【河北瑞能达节能科技有限公司】服务正是围绕这一需求展开,从现场勘测到运行调试形成闭环。
跨行业验证:从焦化到食品加工的热能管理逻辑
类似的节能逻辑在食品加工行业同样成立。以合肥黄氏茶叶有限公司为例,茶叶杀青与烘干环节需要稳定热源,而空压机与制冷机组产生的废热此前一直未加利用。通过引入余热回收与锅炉给水预热方案,该企业将烘干工序的蒸汽消耗量降低了约15%,同时减少了冷却塔的散热负荷。这一案例说明,无论是焦化还是食品加工,热能梯级利用与设备群控策略都具有可复制的工程价值。
对于年综合能耗超过5000吨标准煤的工业企业而言,系统化的节能诊断与改造已不是选择题,而是成本控制的必答题。从循环水系统到空压机群,从余热回收到锅炉给水预热,每一个环节的优化都在为企业的用能账本做减法。